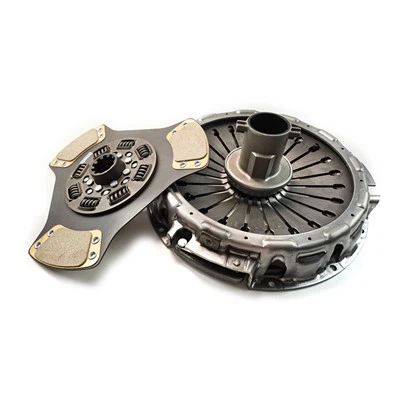
Производитель фрикционных пластин: постобработка изделий горячего прессования из фрикционного материала
Изделия из фрикционного материала после горячего прессования нагревают при нормальном давлении в течение нескольких часов при температуре, эквивалентной или немного превышающей температуру горячего прессования, для термообработки. Цель термообработки заключается в следующем:
(1) Связующее в компоненте фрикционного материала может быть полностью затвердевшим, так что характеристики трения продукта, особенно характеристики теплового трения, будут стабильными.
(2) Устраните термическое напряжение в изделиях из фрикционных материалов после горячего прессования, чтобы предотвратить деформацию изделий.
(3) Компенсируйте искусственное недостаточное время горячего прессования для повышения эффективности производства пресса.
(4) Уменьшите тепловое расширение изделий горячего прессования.
2. Шлифовальная обработка
Геометрическая форма прессованного изделия определяется формой формы для горячего прессования, но размер по направлению давления, то есть по направлению толщины изделия, не может быть точно определен формой. Поэтому точной толщины изделия можно добиться только путем механической обработки. Механическая обработка в основном достигается шлифованием абразивными инструментами (шлифовальными кругами, алмазными шлифовальными кругами, твердосплавными шлифовальными кругами и т. д.), поэтому ее принято называть шлифовкой. обработка.
Процесс шлифования завершается шлифовальным станком, предназначенным для фрикционных материалов. В соответствии с основными требованиями к форме фрикционных материалов шлифовальные станки делятся на три типа: шлифовальные станки для дисков сцепления, шлифовальные станки для шлифования тормозных колодок и шлифовальные станки для шлифования тормозных ремней. По рабочим характеристикам плоскошлифовальные машины сцепления можно разделить на два типа: односторонние и двусторонние. Шлифовальные станки для фрикционных накладок тормозов также можно разделить на три типа: шлифовальные станки с внутренней дугой, шлифовальные станки с внешней дугой и шлифовальные станки с дисковыми поверхностями. Принцип работы шлифовальной машины для тормозных лент такой же, как и для наружной дуговой шлифовки тормозных колодок, за исключением того, что она оснащена устройством подачи ленты.
3. Бурение
Обычно существует два способа соединения фрикционных материалов и их опор: склеивание и клепка. Процесс клепального соединения обычно включает в себя процесс сверления. Наиболее типичной формой отверстий фрикционных материалов являются ступенчатые отверстия. В настоящее время в этой отрасли ступенчатые отверстия просверливаются за один этап. Диаметр больших и малых отверстий определяется сверлом, глубина сверления большого отверстия гарантируется оборудованием, а глубина сверления малого отверстия определяется сверлом.
4. Печать этикетки
После того, как готовые изделия из фрикционного материала соответствуют стандартам проверки качества, обычно требуется напечатать маркировку в соответствующих местах на поверхности изделия: например, марку продукции, торговую марку, уровень качества и другие соответствующие требования, то есть маркировка должна быть напечатаны на поверхности изделия.